Zbiornik ciekłego azotu
Najczęstsze rozwiązanie przy intensywnym cięciu. Zbiornik z parownikiem wysokociśnieniowym zapewnia duży przepływ i wysoką czystość gazu.
Wykonujemy wysokociśnieniowe instalacje azotu i tlenu do wycinarek laserowych. Dobieramy rurociągi i armaturę tak, aby maszyna dostawała pełne ciśnienie i przepływ, a krawędź cięcia była czysta i bez zadziorów.
Laser światłowodowy tnący stal nierdzewną i aluminium w azocie potrzebuje gazu o wysokiej czystości, pod ciśnieniem sięgającym kilkudziesięciu barów i przy dużym przepływie. Zbyt mała średnica rurociągu, niedowymiarowany reduktor czy zbyt długa trasa powodują spadek ciśnienia na głowicy. Efekt to zadziory, przebarwienia krawędzi i niższa prędkość cięcia.
Projektując instalację azotu do lasera, zaczynamy od wymagań producenta maszyny: ciśnienia, przepływu i czystości gazu. Dopiero potem dobieramy źródło, średnice i armaturę.
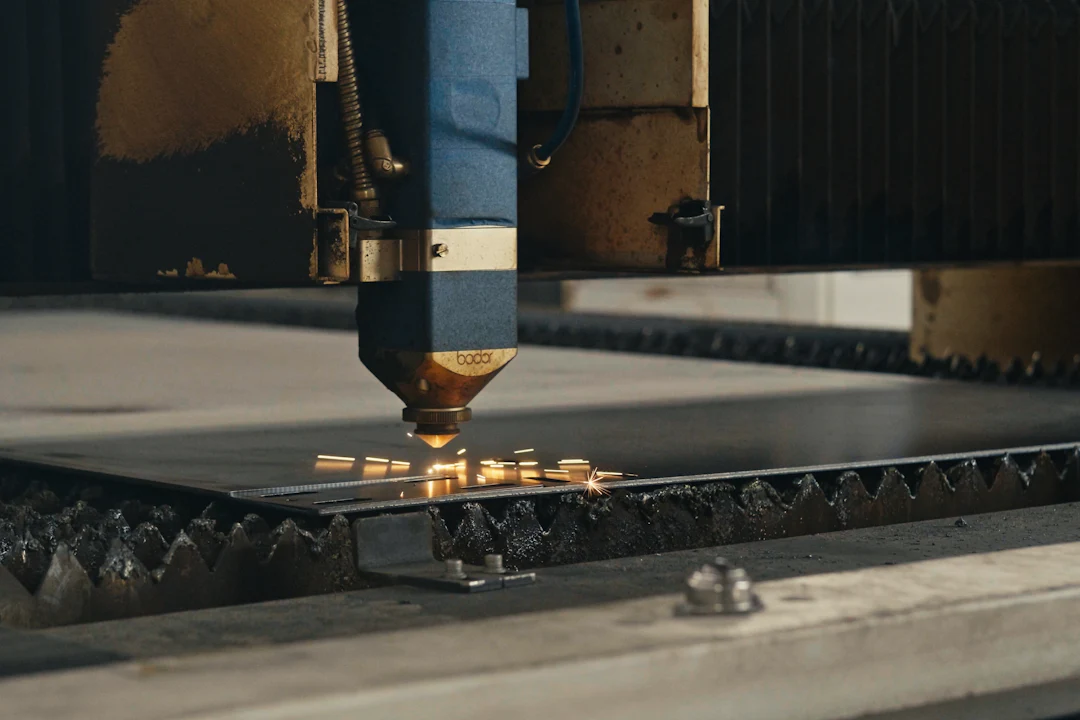
Najczęstsze rozwiązanie przy intensywnym cięciu. Zbiornik z parownikiem wysokociśnieniowym zapewnia duży przepływ i wysoką czystość gazu.
Przy mniejszym zużyciu lub jako zasilanie rezerwowe. Wymagają rampy wysokociśnieniowej dopasowanej do ciśnienia cięcia.
Własna produkcja azotu z powietrza, zwykle ze sprężarką podnoszącą ciśnienie (boosterem). Wykonujemy rurociągi i podłączenie do maszyny.
Wykonujemy instalację od źródła gazu do przyłącza maszyny, łącznie z uzgodnieniami z dostawcą gazu i serwisem wycinarki.
To zależy od maszyny i grubości ciętego materiału. Przy cięciu stali nierdzewnej i aluminium w azocie ciśnienie na głowicy wynosi zwykle od kilkunastu do ok. 30 barów. Instalację projektujemy według danych technicznych konkretnej wycinarki.
Tak, pod warunkiem że źródło gazu i rurociąg zapewnią wymagany przepływ dla obu maszyn pracujących jednocześnie. Najlepiej uwzględnić to już na etapie projektu, nawet jeśli druga maszyna pojawi się dopiero za kilka lat.
Jedną z częstych przyczyn jest spadek ciśnienia gazu przy głowicy, np. przez zbyt małą średnicę rurociągu lub niewydolny reduktor. Wykonujemy pomiary na istniejącej instalacji i wskazujemy, co trzeba poprawić.
Zależy od zużycia, wymaganej czystości i cen energii. Generator ma wyższy koszt zakupu, ale niższy koszt gazu. Zbiornik nie wymaga inwestycji w urządzenia, ale gaz kupuje się u dostawcy. Pomagamy zestawić oba warianty.
Przyłącza zbiorników kriogenicznych, rampy butlowe i stacje redukcyjne.
Przyłącza gazówCentralne zasilanie stanowisk spawalniczych gazami osłonowymi.
Instalacje spawalniczePróby szczelności, przeglądy i modernizacje instalacji.
SerwisProsimy przesłać model maszyny i wymagania gazowe producenta. Zaprojektujemy instalację, która będzie gotowa na dzień uruchomienia lasera.